CNC torna, günümüz talaşlı imalat sektörünün en temel makinelerinden biridir ve metal ile plastik parçaların yüksek hassasiyetle şekillendirilmesinde vazgeçilmez bir rol üstlenir. Bilgisayar destekli sayısal kontrol sayesinde operatör müdahalesini en aza indiren bu makineler, seri üretimde tekrarlanabilirlik, hız ve ölçü doğruluğu arayan işletmeler için ilk tercih haline gelmiştir. Otomotivden savunma sanayisine, makine imalatından medikal sektöre kadar pek çok alanda mil, burç, flanş, vida ve rulman yuvası gibi dönel parçalar CNC tezgâhlarda üretilir.
Peki CNC torna tam olarak nasıl çalışır, hangi eksenlerle hareket eder ve konvansiyonel tornadan hangi noktalarda ayrılır? Bir tezgâh seçerken bu soruların cevabını bilmek, yatırımın verimliliği açısından büyük önem taşır. Çünkü yanlış eksen yapılandırması, uygun olmayan kontrol ünitesi ya da ihtiyacı aşan bir tezgâh modeli hem maliyeti artırır hem de üretim kapasitesini sınırlar. Doğru tercih ise parça başına işleme süresini kısaltır, fireyi azaltır ve kaliteyi standart hale getirir.
Bu makalede önce CNC tornanın temel tanımını ve çalışma prensibini ele alacağız. Ardından X, Z ve ek eksenlerin işlevini, Fanuc, Siemens ve Mitsubishi gibi yaygın kontrol ünitelerinin özelliklerini inceleyeceğiz. Son olarak konvansiyonel torna ile CNC torna arasındaki farkları; hassasiyet, üretim hızı, operatör becerisi ve maliyet açısından karşılaştıracağız. Amacımız, ister yeni bir tezgâh yatırımı planlayan işletme sahibi ister teknik bilgisini geliştirmek isteyen bir makine mühendisi olun, konuya ilişkin net ve uygulanabilir bir çerçeve sunmaktır. Okumaya devam ederek CNC torna teknolojisinin atölyenize nasıl değer katabileceğini adım adım görebilirsiniz.
CNC Torna Nedir? Temel Tanım ve Çalışma Prensibi
CNC torna (Computer Numerical Control), iş parçasını döndürürken sabit bir kesici takımla talaş kaldıran ve tüm hareketleri bilgisayar programıyla yöneten talaşlı imalat tezgâhıdır. Klasik torna tezgâhlarında operatör kolları ve volanları elle çevirerek kesici takımı yönlendirirken, CNC sistemlerde bu iş G ve M kodlarından oluşan bir program aracılığıyla otomatik olarak yapılır.
Çalışma Prensibi
Süreç, parçanın teknik resminin CAD/CAM yazılımında modellenmesiyle başlar. Yazılım, takım yollarını hesaplar ve tezgâhın anlayacağı program koduna dönüştürür. Bu kod kontrol ünitesine aktarıldığında sistem, servo motorlar ve bilyalı vidalar aracılığıyla kesici takımı belirlenen koordinatlarda hareket ettirir. Ana mil ise iş parçasını programlanan devirde döndürür. Kesme hızı, ilerleme miktarı ve talaş derinliği program içinde tanımlandığı için her parça aynı ölçülerde üretilir.
Temel Bileşenler
- Ana mil ve aynası: İş parçasını tutar ve döndürür.
- Taret veya takım tutucu: Farklı kesici takımları otomatik olarak devreye alır.
- Kızak ve servo sistemi: Takımın hassas ve hızlı konumlanmasını sağlar.
- Punta: Uzun parçaları arkadan destekleyerek titreşimi azaltır.
- Kontrol ünitesi: Programı okur ve tüm eksen hareketlerini koordine eder.
Pazarda farklı kapasite ve ihtiyaçlara yönelik geniş bir CNC torna yelpazesi bulunur. Örneğin FTL320 CNC torna gibi kompakt modeller küçük ve orta çaplı parçalarda seri üretim için uygunken, FTL660 CNC torna gibi daha büyük modeller iri çaplı ve ağır parçaların işlenmesinde tercih edilir. Doğru model seçimi; parça çapı, boyu, malzeme cinsi ve üretim adedine göre yapılmalıdır.
CNC Torna Tezgahı Nasıl Çalışır?
CNC torna tezgahı, işlenecek parçayı mil üzerinde yüksek devirle döndürürken sabit bir kesici takımı programlanmış yollar boyunca hareket ettirerek talaş kaldırır. Operatörün el çarkıyla yaptığı hareketler, burada bilgisayar kontrollü servo motorlar tarafından yüksek tekrarlanabilirlikle gerçekleştirilir. Temel mantığı kavramak için işlem akışını üç aşamada incelemek faydalı olur.
Programlamadan Talaş Kaldırmaya İşlem Akışı
Süreç, parçanın teknik resminin G ve M kodlarından oluşan bir CNC programına dönüştürülmesiyle başlar. Bu program doğrudan tezgah üzerinde yazılabileceği gibi CAM yazılımlarıyla da üretilebilir. Kontrol ünitesi kodları satır satır okur ve eksen hareketlerine, ilerleme hızına, devir sayısına ve soğutma sıvısı gibi yardımcı fonksiyonlara çevirir.
- Bağlama: Hammadde, ayna ve gerekirse punta ile sabitlenir.
- Sıfır noktası ve takım ölçüsü: İş parçası referansı ve takım boyları kontrol ünitesine tanıtılır.
- Otomatik işleme: Kaba ve finiş paso, diş açma, kanal açma gibi işlemler program sırasıyla yürütülür.
Eksenler ve Geri Besleme
Standart bir CNC torna iki eksende çalışır: X ekseni takımın parça merkezine yaklaşıp uzaklaşmasını, Z ekseni ise mil doğrultusundaki boyuna hareketi sağlar. Bilyalı vida ve lineer kılavuzlar hareketin hassasiyetini artırırken, enkoder veya cetvel gibi geri besleme elemanları gerçek konumu sürekli kontrole bildirir. Böylece sapmalar anında düzeltilir ve ölçü tutarlılığı korunur.
Çalışma prensibini görmek isteyenler için CNC torna tezgahları kategorisinde farklı kapasitelerde modeller bulunur. Orta ölçekli atölyeler için FTL400 CNC torna ve daha büyük çaplı işler için FTL550 CNC torna bu mantığın pratikteki örnekleridir.
Konvansiyonel Tornadan Temel Farkı
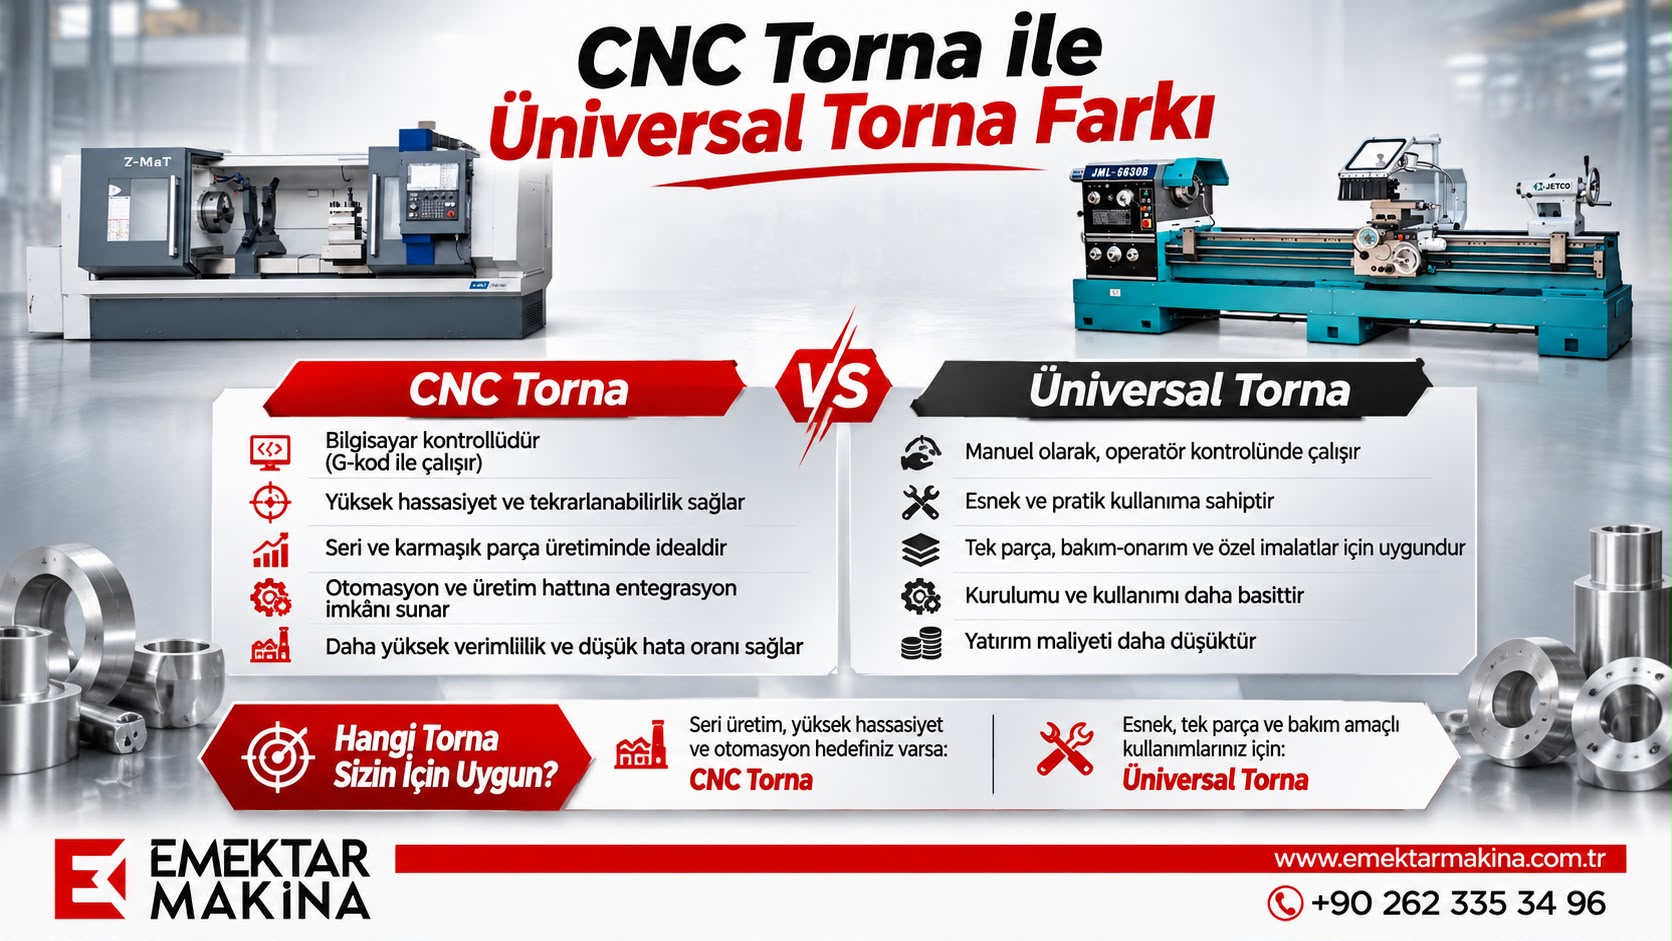
Konvansiyonel tornada ilerleme ve ölçü kontrolü tamamen operatörün becerisine bağlıdır. Seri üretimde her parça için aynı hareketler elle tekrarlanır. CNC sistemde ise program bir kez doğrulandıktan sonra aynı parça yüzlerce kez aynı hassasiyetle üretilir. Yine de tek parça, onarım ve basit işler için konvansiyonel torna seçenekleri uygun maliyetli bir çözüm olmaya devam eder.
CNC Tornanın Tarihçesi ve Gelişimi
Talaşlı imalatın temeli olan torna tezgâhları, yüzyıllar boyunca elle ve ayakla çalıştırılan basit düzeneklerden günümüzün bilgisayar kontrollü sistemlerine uzanan uzun bir gelişim süreci geçirmiştir. CNC torna nedir sorusunun cevabını anlamak için bu evrimi bilmek önemlidir.
Konvansiyonel Tornadan Mekanik Otomasyona
18. ve 19. yüzyılda buhar gücüyle çalışan makinelerin yaygınlaşması, tornaların hassasiyetini ve kapasitesini artırdı. Henry Maudslay’in kızaklı takım tutucuyu geliştirmesi, vida açma işlemini standartlaştırdı. 20. yüzyılın başında ise kam ve şablon kontrollü otomat tezgâhlar, seri üretimi mümkün kıldı. Bugün de atölyelerde yaygın biçimde kullanılan torna tezgâhları, bu mirasın doğrudan devamıdır.
Sayısal Kontrolün Doğuşu
1940’ların sonunda ABD’de havacılık sanayisinin karmaşık parça ihtiyacı, sayısal kontrol (NC) fikrini doğurdu. 1952’de MIT’de ilk NC freze tezgâhı gösterildi. Bu sistemlerde komutlar delikli kâğıt bantlarla makineye aktarılıyordu. Yöntem işe yarıyordu ancak program değiştirmek zahmetliydi.
Mikroişlemcilerle CNC Dönemi
1970’lerde mikroişlemcilerin kontrol ünitelerine girmesiyle NC sistemleri, bilgisayarlı sayısal kontrole (CNC) dönüştü. Programlar artık bellekte saklanabiliyor, makine üzerinde düzenlenebiliyordu. 1980’lerden itibaren grafik arayüzler, servo motorlar ve hassas bilyalı vidalar yaygınlaştı; böylece tekrarlanabilirlik mikron düzeyine indi.
Günümüzdeki Gelişmeler
- Canlı takımlı ve çok eksenli (Y ekseni, alt iş mili) torna merkezleri
- Otomatik takım değiştirme ve parça yükleme sistemleri
- CAD/CAM entegrasyonu ile doğrudan program üretimi
- Sensörlerle takım aşınması ve titreşim izleme
Bugün atölye tipi üretimden seri imalata kadar geniş bir yelpazede CNC torna çözümleri kullanılıyor. Örneğin FTL400 CNC torna gibi modeller, orta ölçekli işletmelere kararlı ve ekonomik bir seçenek sunuyor. Konvansiyonel tezgâhlarla karşılaştırıldığında CNC teknolojisi; hız, tekrarlanabilirlik ve operatör bağımlılığının azalması açısından belirgin avantaj sağlıyor.
CNC Torna Tezgahının Ana Bileşenleri
Bir CNC torna tezgahı, mekanik yapı ile elektronik kontrolün birlikte çalıştığı bir sistemdir. Doğru parça üretimi için bu bileşenlerin her birinin görevini bilmek, tezgah seçiminde ve bakımında büyük avantaj sağlar.
Mekanik Yapı Elemanları
- Gövde (tezgah yatağı): Titreşimi sönümleyen, genellikle dökme demirden üretilen ana taşıyıcıdır. Rijitliği doğrudan yüzey kalitesini etkiler.
- Ana mil ve aynası: İş parçasını tutarak döndürür. Hidrolik veya pnömatik aynalar hızlı ve güvenli bağlama sağlar.
- Taret (kesici takım magazini): Birden fazla takımı üzerinde taşır ve kısa sürede takım değişimi yapar.
- Punta ve punta gövdesi: Uzun parçaları ucundan destekleyerek sapmayı önler.
- Kızaklar ve bilyalı vidalar: Eksen hareketlerini yüksek hassasiyetle ve minimum boşlukla iletir.
Eksenler ve Servo Motorlar
Standart bir CNC torna, X (enine) ve Z (boyuna) eksenlerinde hareket eder. Her eksen kendi servo motoru ve enkoderi ile sürülür; böylece konum geri bildirimi sürekli kontrol edilir. Modeller arasında eksen stroku ve mil gücü değişir. Örneğin FTL320 CNC torna kompakt ölçüleriyle küçük ve orta ölçekli parçalar için uygunken, FTL500 CNC torna daha büyük çaplı ve uzun parçaların işlenmesine imkân tanır.
Kontrol Ünitesi
Kontrol ünitesi tezgahın beynidir. Operatörün yazdığı veya CAM yazılımından aktardığı G ve M kodlu programı okur, servo sürücülere hareket komutlarını iletir. Mil devri, ilerleme hızı ve soğutma sıvısı gibi işlevleri de bu ünite yönetir. Fanuc, Siemens ve Mitsubishi gibi yaygın kontrol sistemleri, farklı arayüz ve programlama kolaylıkları sunar.
Yardımcı Sistemler
Soğutma sıvısı sistemi, yağlama ünitesi, talaş konveyörü ve koruyucu kabin, tezgahın sürekli ve güvenli çalışmasını destekler. Bu sistemler takım ömrünü uzatır, ısıl deformasyonu azaltır ve çalışma ortamını temiz tutar. Geleneksel yapıyla karşılaştırma yapmak isteyenler, manuel çalışan torna tezgahı seçeneklerini de inceleyebilir.
Mekanik Aksam: Ayna, Mil ve Taret
Bir CNC torna tezgâhının doğruluğu ve rijitliği, büyük ölçüde üç temel mekanik grubun kalitesine bağlıdır: ayna, ana mil ve taret. Bu üç parça birlikte çalışarak iş parçasının tutulmasını, döndürülmesini ve doğru takımla işlenmesini sağlar.
Ayna: İş Parçasını Tutan Eleman
Ayna, iş parçasını mil üzerinde merkezleyerek sabitler. CNC tezgâhlarda genellikle hidrolik veya pnömatik çalışan üç çeneli aynalar tercih edilir. Çeneler program komutuyla otomatik açılıp kapandığı için parça değiştirme süresi kısalır ve her parçada aynı sıkma kuvveti elde edilir. Konvansiyonel tezgâhlarda ise çeneler çoğunlukla manuel anahtarla sıkılır.
Ana Mil: Dönüşün Kaynağı
Ana mil, kesme için gereken devri ve torku sağlar. Yüksek hassasiyetli rulmanlar üzerinde yataklanan mil, düşük titreşim ve minimum sapma ile çalışmalıdır. Mil gücü, delik çapı ve maksimum devir değeri, tezgâhın hangi çaplarda ve hangi malzemelerde verimli kullanılacağını belirler. Örneğin geniş mil deliğine sahip FTL400 CNC torna gibi modeller, uzun mil ve boru tipi parçaların işlenmesinde avantaj sağlar. Seri üretimde ise servo motorlu miller, devri yük altında bile sabit tutar.
Taret: Takım Değişiminin Merkezi
Taret, birden fazla kesici takımı üzerinde taşır ve program komutuyla ilgili takımı kesme konumuna getirir. Genellikle 8, 10 veya 12 istasyonlu tarette dış çap, iç çap, diş açma ve kanal takımları birlikte bulunur. Bu yapı, konvansiyonel tornada operatörün tek tek takım bağlamasına duyulan ihtiyacı ortadan kaldırır ve tezgâh durmadan çok operasyonlu işleme yapılmasına imkân tanır. Taret konumlandırma hızı ve tekrarlanabilirliği, çevrim süresini doğrudan etkiler.
Klasik yapıdaki tezgâhların mekanik mantığını karşılaştırmak isterseniz torna tezgâhları kategorisini inceleyebilirsiniz. Ayna, mil ve taret seçimi; parça boyutu, üretim adedi ve tolerans beklentisine göre yapıldığında hem işleme kalitesi hem de tezgâh ömrü olumlu etkilenir.
Tahrik ve Hassasiyet Elemanları
Bir CNC torna tezgâhının doğruluğu, yazılımdan çok mekanik tahrik zincirinin kalitesine bağlıdır. Kontrol ünitesinin ürettiği komutlar, ancak bu komutları aynı hassasiyetle yerine getiren elemanlar sayesinde talaşlı imalata dönüşür.
Bilyalı Vidalar ve Servo Motorlar
Konvansiyonel tezgâhlarda kullanılan trapez dişli vidalar sürtünme ve boşluk nedeniyle hassas konumlandırmayı zorlaştırır. CNC tezgâhlarda ise bilyalı vidalar tercih edilir. Somun ile mil arasında dönen bilyeler sürtünmeyi azaltır, geri tepmeyi (backlash) en aza indirir ve mikron mertebesinde tekrarlanabilirlik sağlar. Bu vidaları döndüren servo motorlar, enkoder geri beslemesi sayesinde konumu sürekli kontrol eder ve sapmayı anında düzeltir.
Kızaklar ve Ana Mil
Eksen hareketlerinin kılavuzlanması için sertleştirilmiş ve taşlanmış kızak yolları ya da lineer ray sistemleri kullanılır. Bunlar yüksek rijitlik sunarken düşük sürtünmeyle ani yön değişimlerinde bile düzgün hareket sağlar. Ana mil ise hassas rulmanlarla yataklanır; dengeli dönüşü sayesinde yüzey kalitesini ve boyutsal toleransları doğrudan etkiler. Kademeli bir mekanik dişli kutusu yerine değişken frekanslı tahrik kullanıldığında devir ayarı da kademesiz yapılabilir.
Hassasiyeti Destekleyen Yardımcı Elemanlar
- Otomatik yağlama sistemi: Vida ve kızaklarda aşınmayı azaltarak ömrü uzatır.
- Taret ve takım tutucular: Tekrarlı takım değişimlerinde konum doğruluğunu korur.
- Soğutma sistemi: Isıl genleşmeyi sınırlayarak ölçü kararlılığını destekler.
- Rijit gövde: Titreşimi sönümleyerek kesme kuvvetleri altında stabilite sağlar.
Seçim yaparken parça boyutu ve üretim hacmi belirleyicidir. Örneğin FTL400 CNC torna orta ölçekli işler için, daha büyük çaplı parçalarda FTL660 CNC torna gibi modeller değerlendirilebilir. Manuel çözümleri karşılaştırmak isteyenler ise konvansiyonel torna seçeneklerini de inceleyebilir.
CNC Torna Eksenleri: Kaç Eksen Vardır?
CNC torna eksenleri, takımın ve iş milinin hangi yönlerde hareket edebildiğini tanımlar. Eksen sayısı arttıkça tezgâhın işleyebileceği parça geometrisi karmaşıklaşır, tek bağlamada tamamlanan operasyon sayısı yükselir. Bu nedenle doğru eksen yapısını seçmek, hem üretim kalitesini hem de maliyeti doğrudan etkiler.
2 Eksenli CNC Torna
En yaygın yapı, X ve Z eksenlerinden oluşan 2 eksenli tezgâhlardır. X ekseni takımın çapsal yönde, Z ekseni ise iş mili doğrultusunda hareketini sağlar. Mil, flanş, burç ve pim gibi dönel parçaların seri üretiminde bu yapı yeterlidir. Atölyeler için CNC torna seçenekleri arasında genellikle bu konfigürasyon tercih edilir. Orta ölçekli parçalar için FTL400 CNC torna gibi modeller, 2 eksenli çalışmanın tipik örneklerindendir.
C Ekseni ve Döner Takımlı Torna
İş milinin açısal konumlandırılmasını sağlayan C ekseni, tornalamaya frezeleme ve delme imkânı kazandırır. Canlı takım (döner takım) ile birleştiğinde yüzeyde kama yuvası, eksen dışı delik veya düzlem açmak mümkün olur. Böylece parça başka bir tezgâha taşınmadan tamamlanır, bağlama hatası azalır.
Y Ekseni ve Çok Eksenli Yapılar
Y ekseni, takımın merkez hattının dışına doğru hareket etmesini sağlar. Eksantrik frezeleme ve merkez dışı delik işleme gibi operasyonlar bu sayede mümkün olur. Çift taretli veya alt iş milli tezgâhlarda ise B ve ikinci Z (Z2, X2) eksenleri devreye girer; bu yapılar 4, 5 hatta daha fazla eksenli çalışmaya olanak tanır.
Doğru Eksen Sayısı Nasıl Seçilir?
- Parça geometrisi: Basit dönel parçalar 2 eksenle işlenir; frezeli detaylar C veya Y ekseni gerektirir.
- Üretim adedi: Yüksek adetlerde tek bağlamada bitirme, birim maliyeti düşürür.
- Bütçe: Eksen sayısı arttıkça yatırım ve programlama karmaşıklığı da artar.
Ağır ve büyük çaplı işler için FTL660 CNC torna gibi geniş kapasiteli modeller değerlendirilebilir. Unutulmamalıdır ki eksen sayısı tek başına yeterli değildir; tezgâhın rijitliği ve kontrol ünitesi de nihai performansı belirler.
X ve Z Eksenleri: 2 Eksenli CNC Torna
CNC torna denildiğinde akla gelen en temel yapı, iki eksenli sistemdir. Bu yapıda hareket, X ve Z olmak üzere iki doğrusal eksen üzerinden tanımlanır. İş mili parçayı döndürürken kesici takım bu iki eksen boyunca ilerleyerek talaş kaldırır. Atölyelerde en yaygın görülen CNC torna tezgâhları da bu mantıkla çalışır.
Z Ekseni: Boyuna Hareket
Z ekseni, iş milinin dönme eksenine paraleldir. Takımın parça boyunca sağa ya da sola hareket etmesini sağlar. Silindirik yüzeylerin işlenmesi, boy kısaltma ve diş açma gibi işlemlerde uzunluk ölçüsü Z ekseni üzerinden belirlenir.
X Ekseni: Radyal Hareket
X ekseni, iş miline dik doğrultuda çalışır ve takımın parçanın merkezine yaklaşıp uzaklaşmasını sağlar. Çap ölçüleri bu eksen üzerinden kontrol edilir. Programlamada X değerleri genellikle çap cinsinden girilir. Bu ayrıntı, ilk kez program yazanlar için sık yapılan hataların başında gelir.
İki Eksenin Birlikte Çalışması
Kontrol ünitesi, X ve Z eksenlerini aynı anda yöneterek şu geometrileri üretebilir:
- Düz silindirik yüzeyler (yalnızca Z hareketi)
- Alın tornalama yüzeyleri (yalnızca X hareketi)
- Konik yüzeyler (X ve Z eş zamanlı hareketi)
- Radyüs ve yay profilleri (dairesel interpolasyon)
Bu sayede mil, burç, flanş, pul ve rulman yuvası gibi dönel simetrik parçalar tek bir program içinde tamamlanabilir.
Hangi İşler İçin Uygundur?
İki eksenli yapı, dönel parçaların seri üretiminde yüksek tekrarlanabilirlik sunar. Freze işlemi, eksen dışı delik ya da kama kanalı gerektirmeyen parçalarda ek tezgâha gerek kalmaz. Tezgâh seçerken iş mili çapı, punta mesafesi ve motor gücü gibi değerleri üretilecek parça boyutlarına göre değerlendirmek gerekir. Orta ölçekli işler için FTL400 CNC torna gibi modeller, iki eksenli yapının sunduğu verimi pratikte görmek açısından iyi bir örnektir.
Sonuç
CNC torna, parçanın döndürülüp kesici takımın bilgisayar kontrolüyle hassas biçimde hareket ettirildiği bir talaşlı imalat çözümüdür. Bu yazıda gördüğümüz gibi, X ve Z eksenlerinden oluşan iki eksenli yapı, dönel parçaların büyük bölümünü yüksek doğrulukla üretmeye yeter. Z ekseni boyuna ölçüleri, X ekseni ise çapları belirler. İkisinin eş zamanlı çalışması konik ve radyüslü yüzeylerin de kolayca elde edilmesini sağlar.
Konvansiyonel tornaya kıyasla CNC tornanın öne çıkan avantajları şunlardır:
- Seri üretimde parçadan parçaya aynı ölçü ve yüzey kalitesi
- Operatör becerisine bağımlılığın azalması
- Kısa çevrim süreleri ve düşük fire oranı
- Karmaşık profillerin program ile tekrar edilebilir biçimde işlenmesi
Yine de her iş için CNC şart değildir. Tek parça üretim, bakım-onarım ve eğitim amaçlı işlerde konvansiyonel tezgâhlar hâlâ ekonomik ve pratik bir seçenektir. Doğru tercih; parça adedine, tolerans beklentisine ve bütçeye göre yapılmalıdır. İhtiyacınız bu yöndeyse torna tezgâhı seçeneklerini inceleyebilirsiniz.
Yatırım kararı vermeden önce üreteceğiniz parçaların çap ve boy aralığını, günlük üretim miktarını ve kullanacağınız malzeme türlerini listelemenizi öneririz. Bu veriler, iş mili deliği, motor gücü ve kontrol ünitesi seçimini doğrudan belirler. Orta ve büyük çaplı işler için FTL550 CNC torna modelinin teknik özelliklerine göz atabilir, ihtiyacınıza en uygun tezgâh konusunda Emektar Makina ekibinden teknik destek isteyebilirsiniz.
CNC Torna Nedir Eksenler, Kontrol Üniteleri ve Konvansiyonel Torna ile Farkı