Freze tezgahı bakım ve yağlama kontrol listesi, atölyede plansız duruşları önleyen ve parça kalitesini sabit tutan en pratik araçlardır. Tabla yüzeyindeki aşınma, vida somunundaki gevşeme ya da eksen boşluğundaki büyüme ilk anda fark edilmez; ancak ölçü sapmaları, yüzey kalitesi sorunları ve beklenmedik arızalar şeklinde kendini gösterir. Çoğu zaman bu sorunların kaynağı, düzensiz yağlama ve kontrolsüz bırakılan küçük ayarlardır. Düzenli bakım yapılan bir tezgah, yıllar boyunca aynı hassasiyetle çalışırken ihmal edilen bir tezgah kısa sürede güvenilirliğini yitirir.
Bu makalede bakımın neden planlı yürütülmesi gerektiğini, farklı freze tiplerinde yaklaşımın nasıl değiştiğini ve üç kritik noktayı ele alıyoruz: tabla, vida somunu ve eksen boşluğu. Günlük, haftalık ve aylık kontrol adımlarını, yağlama aralıklarını ve boşluk ayarında dikkat edilmesi gereken ölçüm yöntemlerini adım adım inceleyeceğiz. Amacımız, operatörlerin ve bakım ekiplerinin uygulayabileceği net, ölçülebilir bir kontrol çerçevesi sunmaktır.
Freze Tezgahı Bakımı Neden Kritik? Planlı Bakımın Temelleri
Freze Tezgahı Bakımının Üretime ve Hassasiyete Katkısı
Planlı bakım, arıza çıktıktan sonra müdahale etmek yerine arızayı önceden engeller. Kılavuz yüzeylerin yağlı ve temiz tutulması sürtünmeyi azaltır, vida ve somundaki aşınmayı yavaşlatır. Böylece tekrarlanabilirlik korunur, ölçü toleransları tutar ve fire oranı düşer. Ayrıca yağlama kaydı ve ölçüm değerleri tutulduğunda, aşınma eğilimi erken görülür ve yedek parça önceden planlanır. Sonuç olarak duruş süreleri kısalır, takım ömrü uzar ve tezgahın ikinci el değeri korunur.
Freze Tezgahı Tiplerine Göre Bakım Yaklaşımı
Bakım programı tezgahın yapısına göre şekillenmelidir. Ağır kesimlerde çalışan kalıpçı frezelerde tabla kızakları ve eksen vidaları yoğun yük altında kalır; bu nedenle yağlama aralıkları daha sık tutulmalı, boşluk kontrolü sıklaştırılmalıdır. Çok yönlü kullanılan üniversal kalıpçı frezelerde döner kafa ve ek eksen mafsalları da kontrol listesine eklenmelidir. Koç kafa frezelerde ise koç kızakları, kafa sıkma elemanları ve dengeleme mekanizması öncelik taşır.
- Manuel tezgahlar: Yağlama operatör tarafından yapılır; günlük yağ noktaları kontrol edilmelidir.
- Merkezi yağlamalı tezgahlar: Yağ seviyesi, basınç ve dağıtıcı hatları düzenli denetlenmelidir.
- CNC donanımlı tezgahlar: Bilyalı vida yağlaması ve geri besleme doğruluğu ayrıca izlenmelidir.
Günlük ve Haftalık Freze Tezgahı Bakım Kontrol Listesi
Düzenli bir freze tezgahı bakım kontrol listesi, tabla, vida somunu ve eksen boşluğu kaynaklı sorunları büyümeden yakalamanızı sağlar. Aşağıdaki maddeleri vardiya düzenine yerleştirmeniz yeterlidir.
Vardiya Başı ve Sonu Kontrol Maddeleri
- Yağ seviyesi: Merkezi yağlama deposu ve kızak yağlayıcılarının seviyesini kontrol edin, gerekirse tamamlayın.
- Tabla yüzeyi: Talaş ve soğutma sıvısı kalıntılarını temizleyin, T kanallarını fırçalayın ve ince bir koruyucu yağ filmi bırakın.
- Kızaklar ve vidalar: Kızak yüzeylerinde çizik, kuru nokta veya talaş birikimi olup olmadığına bakın.
- Hava ve sıvı hatları: Basınç göstergelerini, soğutma sıvısı seviyesini ve kaçak olup olmadığını inceleyin.
- Vardiya sonu: Eksenleri orta konuma getirin, tezgahı temizleyin ve yağlama kaydını doldurun.
Haftalık Freze Tezgahı Bakım Adımları
- Vida somunu yağlaması: X, Y ve Z eksenlerindeki bilyalı veya trapez vida somunlarını üretici önerdiği yağ ile yağlayın.
- Eksen boşluğu ölçümü: Komparatörle her eksendeki geri tepme değerini ölçün ve önceki kayıtlarla karşılaştırın; artış varsa somun ayarını yapın.
- Kama ayarları: Kızak kamalarının sıkılığını kontrol edin, eksenler takılmadan akıcı hareket etmelidir.
- Filtre ve körükler: Yağlama filtrelerini, silecekleri ve koruyucu körükleri gözden geçirin.
Bu adımlar, kalıpçı freze ve üniversal kalıpçı freze modellerinde olduğu gibi koç kafa freze tezgahlarında da uygulanabilir; yalnızca yağlama noktaları modele göre değişir.
Freze Tezgahı Yağlama Planı: Hangi Nokta, Hangi Yağ, Ne Sıklıkla?
Düzenli yağlama, freze tezgahı bakımının en ucuz ve en etkili adımıdır. İster kalıpçı freze ister üniversal kalıpçı freze kullanın, yağlama planı noktaların, yağ cinslerinin ve periyotların net tanımlanmasına dayanır.
Kızak, Mil ve Rulman Yağlama Noktaları
- Kızaklar ve tabla yolları: ISO VG 68 kızak yağı kullanın. Vardiya başında elle veya merkezi yağlama ile uygulayın; yağ filmi talaş ve soğutma sıvısıyla taşınabilir.
- Vida ve somun: Bilyalı veya trapez vidaları, üretici önerisine göre haftalık yağlayın. Kuru çalışma boşluğu hızla artırır.
- Mil rulmanları: Genellikle ömür boyu gresli veya belirli aralıkta gres gerektirir. Aşırı gres ısınmaya yol açtığından miktarı kılavuzdaki değerle sınırlayın.
- Dişli kutusu ve diğer rulmanlar: Seviye göstergesini haftalık kontrol edin, yağı belirtilen saat sonunda değiştirin.
Hareketli başlıklı yapılarda, örneğin koç kafa freze modellerinde, koç ve kafa kızaklarını da plana eklemeyi unutmayın.
Yağlama Takip Tablosu Oluşturma
Planı yazılı hale getirmek sorumluluğu netleştirir. Tabloda şu sütunlar bulunmalıdır:
- Yağlama noktası ve numarası
- Yağ veya gres cinsi
- Periyot (günlük, haftalık, aylık, saatlik)
- Miktar
- Tarih, uygulayan kişi ve gözlem notu
Tabloyu tezgahın yanına asın, tüketilen yağ miktarını kaydedin. Ani tüketim artışı kaçak ya da aşınma belirtisi olabilir.
Freze Tezgahı Tabla Bakımı: Temizlik, Kontrol ve Koruma
Tabla, kalıpçı freze tezgahlarında hassasiyetin ilk belirleyicisidir. Düzenli temizlik ve kontrol, hem işleme kalitesini hem de tezgah ömrünü doğrudan etkiler.
Tabla Yüzeyi ve T-Kanalı Temizliği
Her vardiya sonunda tabla yüzeyindeki talaş, kesme sıvısı kalıntısı ve yağ birikintileri temizlenmelidir. Yüzeyde kalan ince talaşlar, bağlama sırasında iş parçasının eğik oturmasına neden olur. Temizlikte basınçlı hava yerine fırça ve kanca kullanmak daha güvenlidir; çünkü hava, talaşı kızak ve vida bölgelerine üfleyerek aşınmayı hızlandırabilir.
- T-kanallarını ince bir çubuk veya kanca ile baştan sona tarayın.
- Yüzeyi temiz, tüy bırakmayan bezle silin ve hafif bir koruyucu yağ filmi uygulayın.
- Çizik, çapak ve darbe izlerini ince bir bileme taşıyla giderin.
Tabla ve Araba Kızaklarının Kontrolü
Tabla ve araba kızakları düzenli olarak gözle ve elle kontrol edilmelidir. Kızak yüzeyinde parlama, çizik veya kuru bölgeler yetersiz yağlamanın işaretidir. Kızak sıyırıcılarının (silecek keçelerinin) sağlam olduğundan emin olun; yırtılmış bir sıyırıcı, talaşın kızağa girmesine yol açar.
Tablayı eksenler boyunca tam strok hareket ettirerek takılma, titreme veya sıçrama olup olmadığını izleyin. Universal kalıpçı freze modellerinde tabla döner veya eğilebilir yapıda olduğundan, bu hareketli bölgelerin kilit ve ayar yüzeylerini de kontrol etmek gerekir. Benzer şekilde koç kafa freze tezgahlarında uzun tabla stroklarında kızak yağlamasının eksiksiz olması, düzgün yüzey kalitesi için önemlidir.
Vida Somunu Kontrolü ve Eksen Boşluğu (Backlash) Ayarı
Bilyalı veya trapez vida somunları zamanla aşınır ve eksen boşluğu oluşturur. Bu boşluk ölçü tutarlılığını bozar. Düzenli kontrol, hem yüzey kalitesini hem de parça toleranslarını korur. Özellikle kalıpçı freze gibi hassas işlerde kullanılan tezgahlarda bu kontrol ihmal edilmemelidir.
Vida Somunu Aşınması Nasıl Anlaşılır?
Aşınmanın ilk belirtileri genellikle işleme sırasında ortaya çıkar:
- Eksen yön değiştirirken ölçüde sapma veya kayıp hareket oluşması
- Dairesel ve kontur işlemelerde kadran yerlerinde iz bırakması
- El çarkında yön değişiminde ölü strok hissedilmesi
- Hareket sırasında anormal ses, titreşim veya düzensiz sürtünme
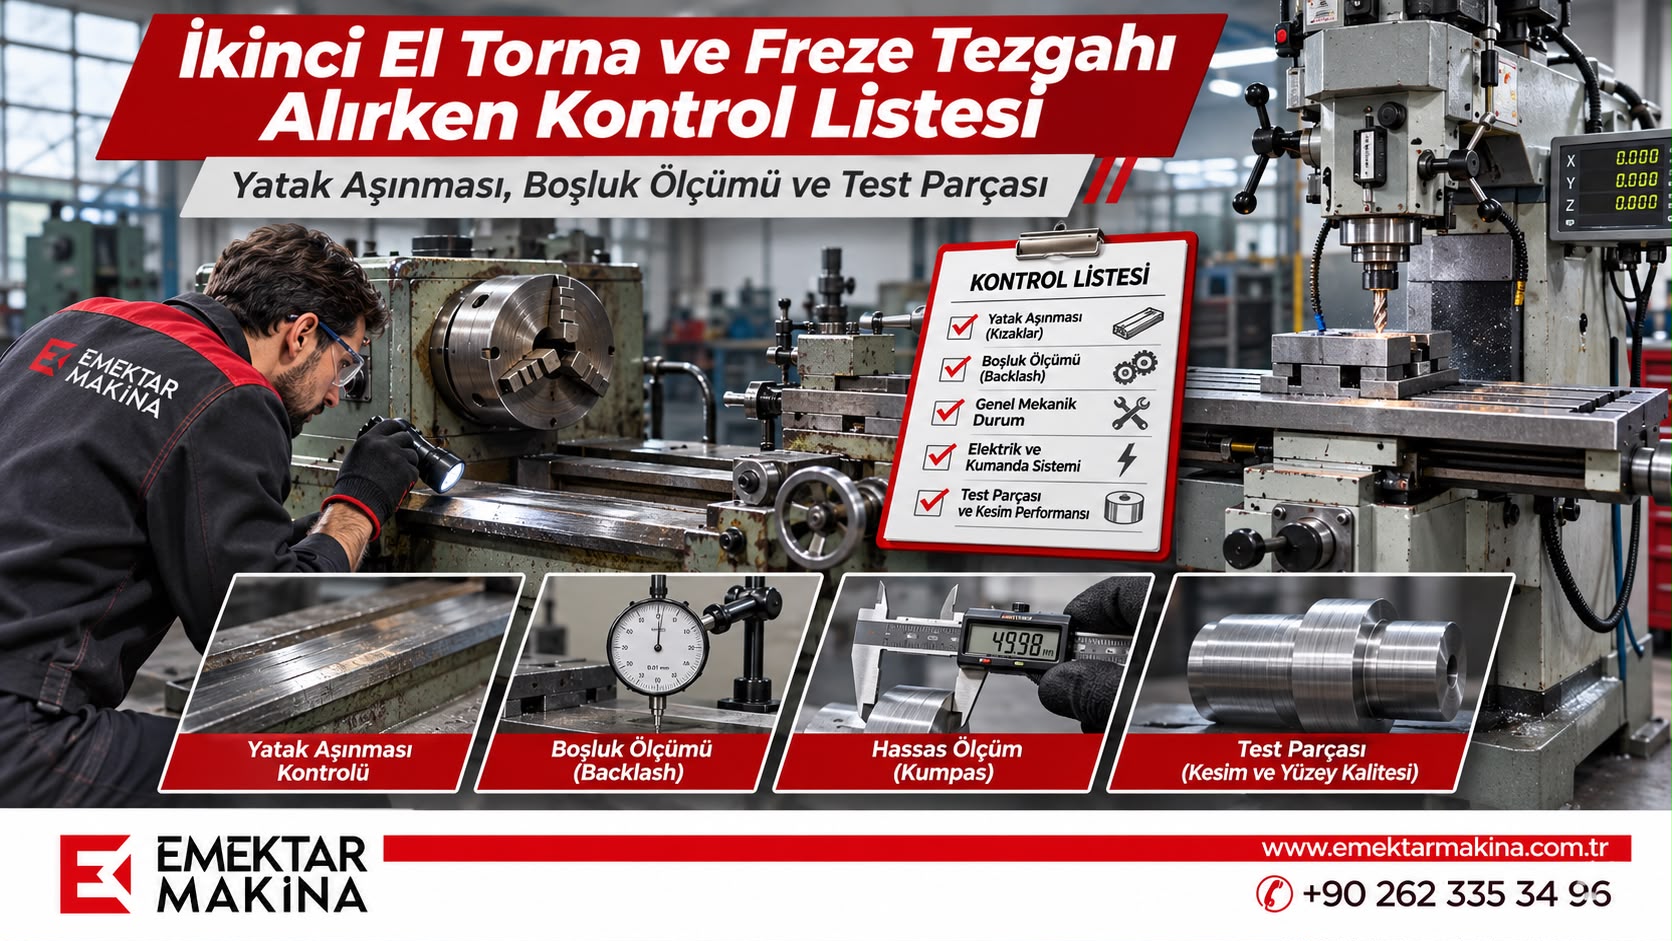
Kesin tespit için komparatör kullanın: tabla üzerine manyetik ayaklı komparatörü sabitleyin, ucu tablaya temas ettirip sıfırlayın, ardından ekseni el çarkıyla bir yönde ilerletip ters yöne çevirin. Göstergedeki fark eksen boşluğudur. Genel kabul gören değer, tezgah sınıfına göre değişmekle birlikte 0,05 mm civarının üzeridir; üretici değerlerini esas alın.
Eksen Boşluğu Ayarı Adım Adım
- Tezgahı durdurun, tabla ve kızakları temizleyip yağlayın.
- Komparatörle mevcut boşluğu birkaç noktada ölçün ve kaydedin.
- Somunun ayar vidasını veya çift somun sistemindeki kilit parçasını gevşetin.
- Ayar somununu kademeli sıkarak boşluğu azaltın; aşırı sıkmayın, aksi halde sürtünme ve ısınma artar.
- Kilidi sabitleyin, ekseni tüm strok boyunca elle çevirerek akıcılığı kontrol edin.
- Ölçümü tekrarlayın ve değeri bakım kaydına işleyin.
Ayar sonrası boşluk giderilemiyorsa somun değişimi gerekir. Üniversal kalıpçı freze ve koç kafa freze modellerinde de aynı prosedür geçerlidir; yalnızca erişim noktaları modele göre farklılık gösterir.
Periyodik Bakım Takvimi, İş Güvenliği ve Sık Yapılan Hatalar
Freze Tezgahı Periyodik Bakım Takvimi
Düzenli bakım, tabla, vida somunu ve eksen boşluğunun doğruluğunu korur. Aşağıdaki takvim, kalıpçı freze gibi hassas tezgahlarda iyi bir başlangıç noktasıdır:
- Günlük: Talaşları temizleyin, kızakları silin, yağ seviyesini kontrol edin.
- Haftalık: Tabla kızaklarını ve vida somunlarını yağlayın, soğutma sıvısı filtresini inceleyin.
- Aylık: Eksen boşluğunu komparatörle ölçün, kamaları ve gresörlükleri kontrol edin.
- Yıllık: Yağ değişimi yapın, vida somunu aşınmasını değerlendirin, düzeltme gerekiyorsa ayar yapın.
Bakımda Sık Yapılan Hatalar ve Güvenlik Önlemleri
En yaygın hata, aşırı veya yanlış tipte yağ kullanmaktır; bu durum talaşı yapıştırır ve kızaklarda aşınmayı hızlandırır. Boşluk ayarında vidayı fazla sıkmak ise somunun ve yatakların ısınmasına yol açar. Üniversal kalıpçı freze ve koç kafa freze modellerinde, kafa ve eksen mekanizmalarını da aynı titizlikle kontrol etmek gerekir.
- Bakımdan önce şalteri kapatın, enerjiyi kesin ve etiketleyin.
- Mili tamamen durdurmadan temizlik yapmayın.
- Eldiven ve koruyucu gözlük kullanın; döner parçalara yakın çalışırken geniş kıyafetlerden kaçının.
- Her müdahaleyi bakım kaydına işleyin.
Sonuç
Freze tezgahında tabla, vida somunu ve eksen boşluğu, işleme hassasiyetini doğrudan belirler. Günlük temizlik, haftalık yağlama, aylık boşluk ölçümü ve yıllık genel kontrol, tezgahın ömrünü uzatır ve beklenmedik duruşları azaltır. Doğru yağ tipini seçmek, boşluğu aşırı sıkmamak ve güvenlik kurallarına uymak ise bakımın etkinliğini artırır.
Bugün atölyenizde bir bakım kaydı oluşturun, bu kontrol listesini tezgahınızın yanına asın ve ilk eksen boşluğu ölçümünü planlayın. Düzenli bakım, hem parça kalitesini hem de yatırımınızın değerini korumanın en ekonomik yoludur.